Carpenteria meccanica: le principali tipologie di lavorazioni
Dalla progettazione alla produzione: quali lavorazioni comprende la carpenteria meccanica e come vengono realizzati componenti e strutture industriali
La carpenteria meccanica comprende un insieme di lavorazioni attraverso cui lamiere, tubi, profilati e altri semilavorati metallici vengono trasformati in componenti e strutture destinati a macchinari, impianti e applicazioni industriali. Si tratta di un processo che può coinvolgere tecnologie e competenze molto diverse, dalla preparazione del materiale fino alle operazioni di taglio, piegatura, saldatura, foratura, lavorazione CNC e assemblaggio finale. Ogni fase deve essere definita in funzione delle caratteristiche del progetto, considerando elementi come materiale, spessore, geometria, tolleranze dimensionali, quantità da produrre e condizioni di utilizzo del componente.
Nella carpenteria meccanica industriale, infatti, il risultato finale non dipende soltanto dalla qualità della singola lavorazione, ma dalla capacità di coordinare correttamente l’intero ciclo produttivo. Precisione del taglio, corretta deformazione della lamiera, qualità delle saldature e controllo dimensionale sono aspetti strettamente collegati tra loro: un errore nelle prime fasi può influire sull’assemblaggio o sulle prestazioni del prodotto finito. Per questo la produzione di carpenteria meccanica richiede macchinari adeguati, processi ben organizzati e controlli costanti, soprattutto quando si devono realizzare componenti complessi.
In questo articolo vedremo quali sono le principali lavorazioni della carpenteria meccanica e quali tecnologie vengono impiegate nelle diverse fasi di produzione. Approfondiremo inoltre il ruolo di taglio laser, piegatura, saldatura, foratura, lavorazioni a controllo numerico e assemblaggio, per capire come queste operazioni contribuiscano alla realizzazione di prodotti di carpenteria meccanica affidabili e conformi al progetto.
Carpenteria meccanica: cos’è e quali lavorazioni comprende
Come abbiamo visto, la carpenteria meccanica non identifica una singola tecnica, ma un ciclo produttivo nel quale diverse lavorazioni vengono combinate per trasformare lamiere, tubi e profilati in componenti destinati a macchinari, impianti e applicazioni industriali. Il processo può partire dal taglio del materiale e proseguire con piegatura, foratura, saldatura, lavorazioni a controllo numerico e assemblaggio, fino alle verifiche dimensionali e qualitative previste dal progetto.
La sequenza non è sempre la stessa: viene definita in base al materiale utilizzato, allo spessore, alla geometria del componente, alle tolleranze richieste, ai volumi produttivi e alla destinazione d’uso finale. In alcuni casi è sufficiente una lavorazione relativamente semplice della lamiera; in altri, invece, è necessario coordinare numerose fasi per ottenere telai, strutture saldate o componenti complessi pronti per essere integrati in sistemi più articolati.
Nella carpenteria meccanica industriale, quindi, la qualità del risultato dipende non solo dalla corretta trasformazione del metallo, ma dalla capacità di realizzare componenti che rispettino con precisione le specifiche definite dal progetto, garantendo uniformità e ripetibilità in tutte le fasi della produzione. La corretta gestione delle tolleranze, delle deformazioni generate dalla piegatura o dalla saldatura e degli accoppiamenti tra le diverse parti è fondamentale soprattutto quando il prodotto deve interfacciarsi con altri elementi meccanici.
Qual è la differenza tra carpenteria meccanica e metallica?
Carpenteria meccanica e carpenteria metallica sono termini spesso utilizzati come sinonimi ma possono assumere significati leggermente diversi:
- la carpenteria metallica indica in senso ampio l’insieme delle lavorazioni eseguite su elementi metallici per ottenere strutture, telai, manufatti e componenti, anche destinati al settore edilizio o strutturale.
- La carpenteria meccanica si riferisce più specificamente alla produzione di componenti destinati a macchinari, impianti e applicazioni industriali, dove assumono particolare importanza precisione dimensionale, tolleranze e corretta integrazione con altri elementi meccanici.
Diversa ancora è la lavorazione meccanica in senso stretto, che comprende processi come tornitura, fresatura e rettifica, basati principalmente sull’asportazione di materiale. In molti progetti industriali, tuttavia, carpenteria e lavorazioni meccaniche possono essere integrate nello stesso ciclo produttivo.
Quali sono le principali lavorazioni nella carpenteria meccanica
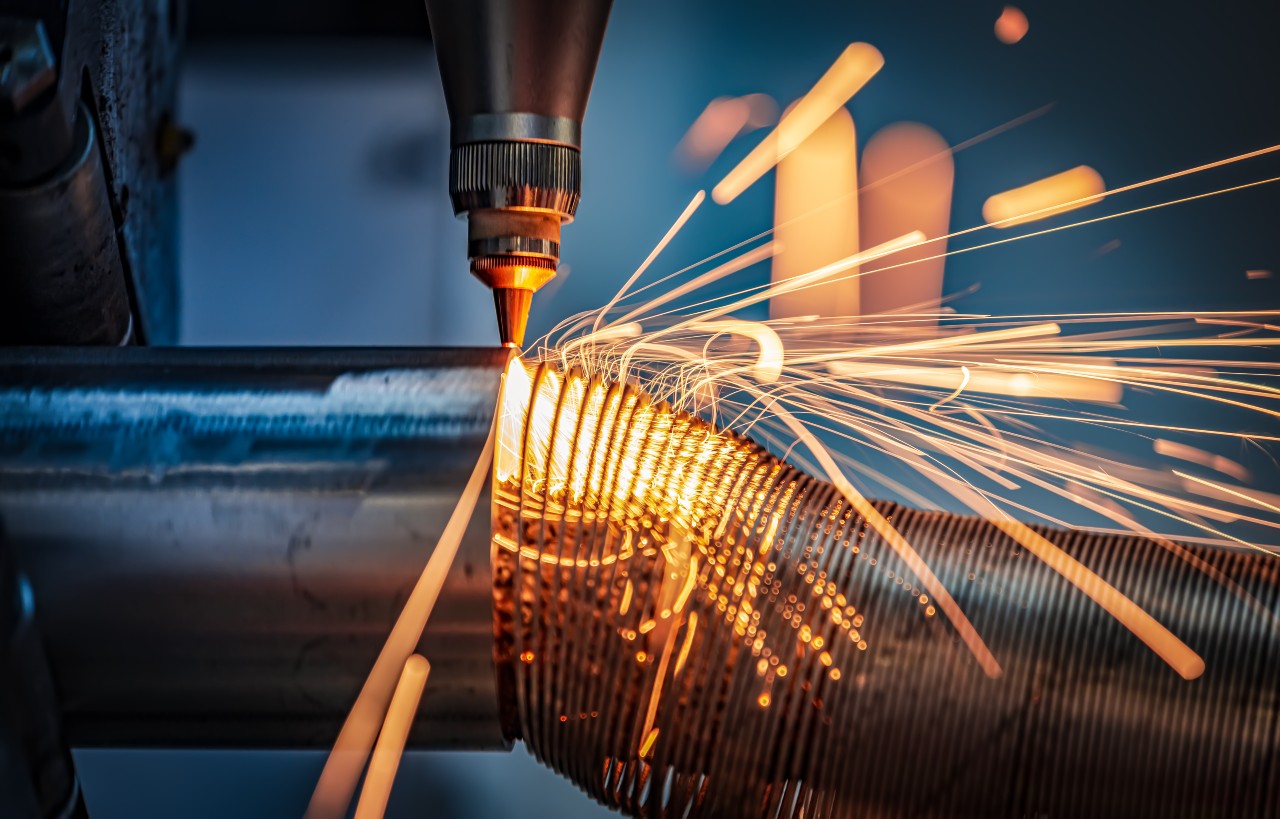 La realizzazione di prodotti di carpenteria meccanica richiede spesso l’integrazione di più lavorazioni, ciascuna con una funzione precisa all’interno del ciclo produttivo. A partire da lamiere, tubi o profilati, il materiale viene progressivamente trasformato fino a ottenere componenti e strutture conformi al disegno tecnico e pronti per le successive fasi di montaggio o per l’integrazione nel prodotto finale.
Tra le principali lavorazioni di carpenteria meccanica rientrano taglio laser e plasma, piegatura, calandratura, saldatura, foratura e lavorazioni CNC. A queste seguono le fasi di assemblaggio e controllo, che completano il ciclo produttivo. La sequenza viene definita in funzione delle caratteristiche del pezzo: geometria, materiale, spessore, tolleranze richieste e quantità da produrre determinano infatti quali tecnologie utilizzare e in quale ordine eseguire le diverse fasi.
Vediamo più nel dettaglio quali sono le tecniche maggiormente impiegate nella carpenteria meccanica industriale e quale ruolo svolgono nella trasformazione del materiale fino al componente finito.
1. Taglio laser: precisione nella preparazione dei componenti
Il taglio laser è una delle tecnologie più utilizzate per ottenere da lamiere e altri semilavorati metallici i profili che costituiranno la base delle lavorazioni successive. Il processo utilizza un fascio laser concentrato per separare il materiale lungo un percorso definito digitalmente, consentendo di realizzare anche geometrie articolate con un elevato livello di precisione.
Nella carpenteria industriale questa tecnologia permette di combinare accuratezza, velocità di lavorazione e flessibilità produttiva, caratteristiche particolarmente utili quando devono essere realizzati componenti differenti o particolari con geometrie complesse. Una corretta programmazione del taglio consente inoltre di distribuire in modo efficiente i pezzi sulla lamiera, ottimizzando l’impiego del materiale e riducendo gli sfridi.
La scelta dei parametri di lavorazione dipende da elementi come tipologia e spessore del materiale, geometria del pezzo e caratteristiche richieste al bordo di taglio. Ottenere semilavorati dimensionalmente corretti fin da questa prima fase è fondamentale, perché facilita le successive operazioni di piegatura, saldatura e assemblaggio e contribuisce alla qualità complessiva del prodotto finito.
2. Taglio plasma: una soluzione per spessori e lavorazioni specifiche
Accanto al taglio laser, nella carpenteria meccanica può essere utilizzato anche il taglio plasma, una tecnologia che sfrutta un getto di gas ionizzato ad alta temperatura per fondere e separare il materiale lungo il profilo desiderato. Viene impiegata soprattutto nella lavorazione di materiali conduttivi e può rappresentare una soluzione efficace quando si devono tagliare elementi con caratteristiche o spessori per i quali il plasma risulta più adatto rispetto ad altre tecnologie.
La scelta tra taglio laser e plasma dipende quindi dalle specifiche del componente da realizzare, dal materiale, dallo spessore e dal livello di precisione richiesto. Disporre di tecnologie differenti consente di selezionare il processo più adatto alla singola commessa, evitando di applicare la stessa soluzione a prodotti con esigenze produttive diverse.
3. Piegatura della lamiera: dare forma al componente
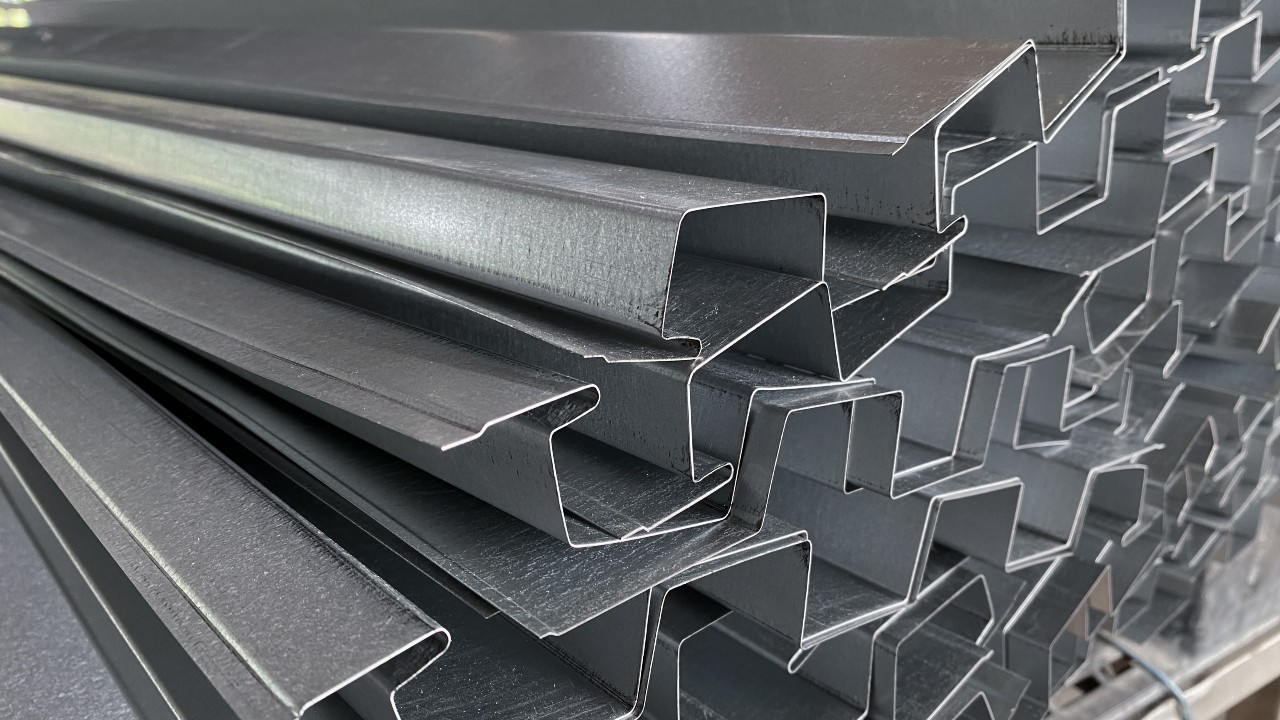 Dopo il taglio, molti semilavorati devono essere deformati per assumere la geometria prevista dal progetto. La piegatura della lamiera consente di ottenere angoli, bordi e profili attraverso l’applicazione controllata di una forza sul materiale, trasformando un elemento piano in un componente tridimensionale pronto per le successive fasi di lavorazione.
Nella carpenteria meccanica industriale questa operazione viene generalmente eseguita mediante presse piegatrici a controllo numerico, che permettono di impostare con precisione i parametri di lavorazione e di ripetere lo stesso ciclo su più componenti. Nei contesti produttivi che lo consentono, possono inoltre essere impiegate celle robotizzate di piegatura, particolarmente utili per garantire uniformità e continuità nelle produzioni seriali.
La qualità della piegatura dipende da diversi fattori, tra cui materiale, spessore, raggio di curvatura, geometria del pezzo e ritorno elastico. Un angolo non corretto o una deformazione non prevista possono infatti compromettere le fasi successive, soprattutto quando il componente deve essere saldato o assemblato con altri elementi. Per questo la piegatura deve essere valutata fin dalla definizione del ciclo produttivo e non come una lavorazione isolata.
4. Calandratura: ottenere curvature e forme cilindriche
La calandratura è una lavorazione di deformazione plastica utilizzata per conferire a lamiere e altri elementi metallici una forma curva o cilindrica. Il materiale viene fatto passare attraverso una serie di rulli che esercitano una pressione controllata, modificandone progressivamente la geometria senza asportare materiale.
Questa tecnica è particolarmente utile quando il progetto prevede superfici curve, raggi di ampie dimensioni, elementi cilindrici o porzioni di strutture non ottenibili attraverso una semplice piegatura lineare. Come per le altre lavorazioni di deformazione, il risultato dipende dalle caratteristiche del materiale, dallo spessore, dal raggio da ottenere e dalla corretta impostazione del processo.
5. Saldatura: unire i componenti in modo stabile e preciso
La saldatura è una delle lavorazioni centrali nella realizzazione di strutture e assiemi di carpenteria meccanica. Permette di creare collegamenti permanenti tra due o più elementi metallici, dando origine a telai, supporti e componenti complessi destinati a macchinari e applicazioni industriali.
A seconda delle caratteristiche della commessa, della geometria dei giunti e dei volumi produttivi, la saldatura può essere eseguita manualmente oppure attraverso sistemi robotizzati. La saldatura manuale offre una maggiore flessibilità quando si lavora su componenti complessi, produzioni limitate o particolari con geometrie variabili. La robotizzazione, invece, risulta particolarmente efficace quando è necessario ripetere lo stesso processo su più pezzi, favorendo uniformità e costanza nell’esecuzione.
La qualità del risultato dipende però da un insieme di aspetti che vanno oltre la sola realizzazione del cordone. Preparazione e posizionamento dei pezzi, parametri di saldatura, sequenza delle operazioni, caratteristiche del materiale e controlli successivi contribuiscono tutti alla conformità dell’assieme finale. La gestione delle deformazioni termiche è inoltre fondamentale, perché il calore sviluppato durante il processo può modificare geometrie e dimensioni del componente.
6. Foratura e lavorazioni CNC: precisione nei dettagli funzionali
Fori, asole, sedi e altri elementi funzionali sono spesso indispensabili per consentire il montaggio di viti, perni, bulloni o ulteriori componenti meccanici. La foratura deve quindi rispettare con precisione posizione, diametro e tolleranze previste dal disegno tecnico, soprattutto quando più parti devono essere assemblate tra loro.
Nella moderna carpenteria meccanica, numerose lavorazioni vengono eseguite con tecnologie CNC, cioè a controllo numerico computerizzato. La macchina segue istruzioni digitali predefinite per gestire movimenti e parametri di lavorazione, aumentando il livello di precisione e la ripetibilità tra componenti appartenenti alla stessa serie.
Le lavorazioni CNC possono affiancarsi alle tradizionali operazioni di carpenteria quando il progetto richiede geometrie particolarmente definite, accoppiamenti precisi o tolleranze più ristrette. In questi casi, carpenteria e lavorazioni meccaniche diventano complementari: la prima consente di ottenere la struttura generale del componente, mentre le seconde permettono di completarne le caratteristiche funzionali necessarie all’integrazione nel sistema finale.
Assemblaggio e controllo qualità: le fasi che completano il ciclo produttivo
Una volta concluse le principali lavorazioni di carpenteria meccanica, i singoli elementi devono essere assemblati e verificati prima di poter essere considerati pronti per la consegna o per l’integrazione all’interno di macchinari e impianti. Queste fasi sono particolarmente importanti perché permettono di valutare il risultato dell’intero processo produttivo e di verificare che i diversi componenti interagiscano correttamente tra loro.
L’assemblaggio consiste nell’unione dei particolari precedentemente lavorati per ottenere telai, strutture o gruppi più complessi. A seconda del progetto può comprendere fissaggi meccanici, saldature finali e montaggio di diversi elementi. È proprio durante questa fase che eventuali scostamenti generati nelle lavorazioni precedenti possono diventare evidenti: errori nel taglio, nella piegatura, nella posizione dei fori o nella saldatura possono infatti compromettere gli accoppiamenti e rendere necessario un intervento correttivo.
Per questo, la qualità dell’assemblaggio dipende anche dalla precisione mantenuta durante l’intero ciclo produttivo. Considerare fin dalla progettazione il modo in cui le singole parti dovranno essere unite permette di organizzare meglio le lavorazioni, ridurre le rilavorazioni e facilitare il montaggio finale.
A completare il processo intervengono i controlli dimensionali e qualitativi, necessari per verificare la conformità del prodotto alle specifiche definite dal disegno tecnico. Quote, geometrie, posizioni e accoppiamenti possono essere controllati attraverso strumenti di misura tradizionali o, per componenti più complessi, mediante sistemi di misurazione tridimensionale.
Il controllo qualità, tuttavia, non riguarda soltanto il prodotto finito. In una produzione di carpenteria meccanica ben organizzata, le verifiche vengono effettuate anche durante le diverse fasi del processo, così da individuare tempestivamente eventuali scostamenti e impedire che si ripercuotano sulle lavorazioni successive. Assemblaggio e controllo diventano quindi due passaggi essenziali per garantire precisione, affidabilità e conformità del componente finale.
Ferrero Industrial: componenti di precisione e lavorazioni di carpenteria meccanica
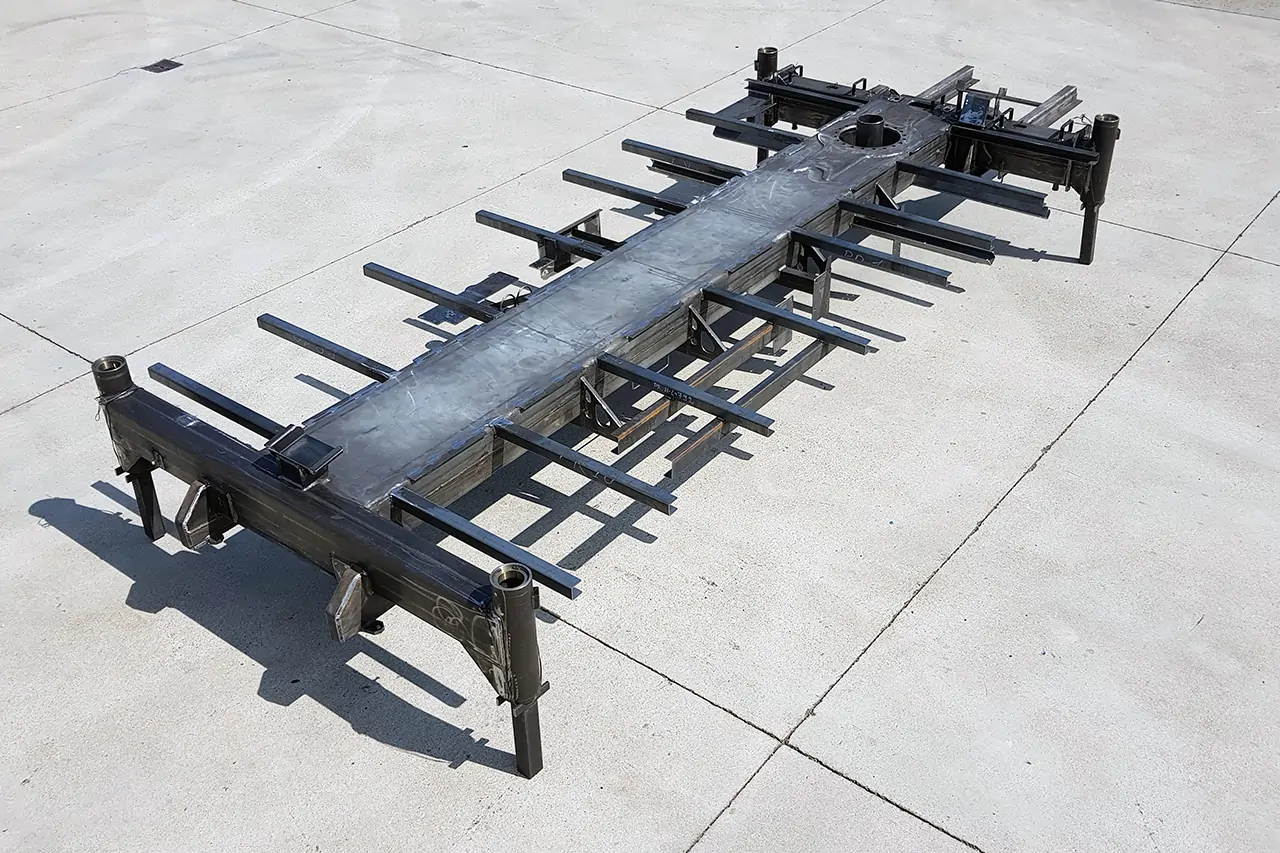 Ferrero Industrial è specializzata nella realizzazione di componenti di precisione per applicazioni industriali, attraverso un processo produttivo che integra diverse tecnologie di lavorazione. La possibilità di gestire più fasi all’interno dello stesso ciclo consente di trasformare il materiale sulla base delle specifiche tecniche del cliente, garantendo massima precisione dimensionale, ripetibilità e qualità del componente finale.
Il parco tecnologico comprende soluzioni per taglio laser, piegatura robotizzata, saldatura manuale e robotizzata, affiancate da sistemi di misurazione 3D per il controllo dei particolari prodotti. Questa combinazione di tecnologie permette di produrre componenti con geometrie e caratteristiche differenti, definendo per ogni progetto il ciclo di lavorazione più adatto e coordinando le diverse operazioni fino alle fasi di controllo.
Un aspetto particolarmente importante nella produzione di componenti di precisione è infatti la capacità di mantenere sotto controllo l’intero processo, perché ogni lavorazione può influenzare quelle successive e, di conseguenza, la conformità finale del pezzo. L’integrazione tra competenze tecniche, automazione e sistemi di verifica ci consente di gestire sia produzioni seriali sia commesse caratterizzate da requisiti specifici, con un approccio orientato all’efficienza e alla costanza qualitativa.
A supporto delle attività produttive adottiamo inoltre un Sistema Integrato Qualità, Ambiente, Sicurezza ed Etica e siamo certificati UNI EN ISO 9001:2015 per la gestione della qualità, UNI EN ISO 14001:2015 per la gestione ambientale e UNI EN ISO 45001:2018 per la salute e sicurezza sul lavoro. Per le attività più direttamente connesse ai processi di carpenteria e saldatura disponiamo delle certificazioni UNI EN ISO 3834-2:2021 e UNI EN 1090-1, che completano un sistema orientato al controllo delle lavorazioni e alla conformità dei prodotti.
Affidarsi a Ferrero Industrial significa quindi poter contare su un partner in grado di integrare tecnologie avanzate, lavorazioni su misura e controllo dimensionale per la produzione di componenti di precisione destinati a diversi settori industriali.
FAQ – Domande frequenti sulle lavorazioni di carpenteria metallica
1. Cosa fa esattamente un’azienda di carpenteria metallica?
Un’azienda di carpenteria metallica trasforma lamiere, tubi e profilati in componenti, telai, strutture e assiemi metallici sulla base di un progetto tecnico. Le attività possono comprendere taglio, piegatura, calandratura, foratura, saldatura e assemblaggio, oltre ai controlli dimensionali e agli eventuali trattamenti superficiali. In ambito industriale, quando la produzione riguarda componenti destinati a macchinari e sistemi meccanici con specifici requisiti di precisione e tolleranza, si parla frequentemente di carpenteria meccanica industriale.
2. Quali sono le fasi principali di un progetto di carpenteria metallica?
Un progetto di carpenteria metallica parte generalmente dall’analisi del disegno tecnico e delle specifiche del componente. Vengono quindi definiti materiale, tecnologie e sequenza delle lavorazioni, per passare successivamente al taglio dei semilavorati, alla deformazione mediante piegatura o calandratura, alla foratura e alla saldatura. Seguono assemblaggio e controlli dimensionali, mentre eventuali finiture o trattamenti superficiali possono completare il ciclo. La sequenza effettiva varia in base a geometria, materiale, tolleranze e destinazione d’uso del prodotto.
3. Quali certificazioni deve avere una buona azienda di carpenteria metallica?
Non esiste un’unica certificazione valida per tutti i lavori di carpenteria: le certificazioni da richiedere dipendono dal tipo di prodotto, dai processi utilizzati e dalla sua destinazione d’uso. Tra i principali riferimenti del settore rientrano la UNI EN ISO 9001 per la gestione della qualità e, quando sono previste lavorazioni di saldatura, la UNI EN ISO 3834. Per specifiche applicazioni strutturali può inoltre essere rilevante la UNI EN 1090 . Ferrero Industrial dispone, tra le altre, delle certificazioni UNI EN ISO 9001:2015, UNI EN ISO 3834-2:2021 e UNI EN 1090-1, oltre alle certificazioni UNI EN ISO 14001:2015 e UNI EN ISO 45001:2018.
4. Come scegliere un’azienda di carpenteria metallica per componenti di precisione?
Per scegliere un’azienda di carpenteria metallica è importante valutare non solo le lavorazioni disponibili, ma anche la capacità di gestire il progetto nel suo insieme. Tra gli aspetti principali rientrano tecnologie produttive, precisione e ripetibilità delle lavorazioni, sistemi di controllo dimensionale, certificazioni, esperienza nella gestione di componenti complessi e capacità di coordinare più fasi della produzione. Disporre di un ciclo produttivo integrato può inoltre facilitare il controllo della commessa, ridurre i passaggi tra fornitori differenti e garantire maggiore continuità tra lavorazione, assemblaggio e verifica finale.
Hai un componente o un progetto da sviluppare? Contattaci! Il nostro team è sempre a disposizione per aiutarti a individuare le soluzioni e i processi produttivi più adatti alle specifiche tecniche della tua applicazione.